Gabay sa Pagpili ng Dispersion Blade: Bilis ng Tip, Geometry, at Wear Life para sa Industrial Mixing
Karaniwang sinisisi sa gilingan ang isang pigment paste na nananatili sa Hegman reading na 5, o isang cathode slurry na nagpapakita pa rin ng mga agglomerates pagkatapos ng siyamnapung minuto. Sa marami sa mga kaso na hinihiling sa amin na suriin, ang dahilan ay nasa dulo ng baras: ang dispersion blade.
Ang maikling sagot ay ang isang dispersion blade ay gumagana nang maayos. Binabasa nito ang pulbos sa likido at pinaghiwa-hiwalay ang mga agglomerates sa dulo ng ngipin. Hindi nito binabawasan ang mga pangunahing particle, hindi nito pinapatatag ang isang suspensyon, at hindi nito kayang bayaran ang isang baras na naka-mount sa gitna ng isang hindi nababagabag na tangke. Kapag tumugma ang bilis ng tip, diameter ng disc, geometry ng ngipin, posisyon ng blade, at materyal sa formulation, karamihan sa mga paste at slurries ay umaabot sa target na fineness sa loob ng 20 hanggang 40 minuto. Kapag mali ang isa sa limang iyon, karaniwang doble ang oras ng batch, at ang sobrang oras ay nagpapainit sa produkto sa halip na i-disperse ito.
Ang mga figure sa ibaba ay mga tipikal na hanay ng industriya na kinuha mula sa karaniwang kasanayan sa engineering ng paghahalo. Tratuhin ang mga ito bilang isang panimulang punto para sa isang pagsubok sa iyong sariling pagbabalangkas.
 |  |
Ano ang Nagagawa ng Dispersion Blade, at Ano ang Hindi Nito Nagagawa
Ang bawat pagpapakalat ay tatlong hakbang. Pinapalitan ng basa ang air layer sa isang particle na may likido. Ang deagglomeration ay naghihiwalay sa mga kumpol na pinagsasama-sama ng mga puwersa ng van der Waals. Pinipigilan ng pagpapapanatag ang mga particle na iyon mula sa muling pagbuo ng mga kumpol, at iyon ay isang desisyon sa pagbabalangkas sa halip na isang hardware.
Ang talim ay kumikilos lamang sa gitnang hakbang, at sa isang manipis na zone lamang. Ang shear rate ay tumataas sa loob ng ilang milimetro mula sa dulo ng ngipin at mabilis na nalalagas, kaya naman ang 250 mm disc na tumatakbo sa 20 m/s sa loob ng 10,000 litro na tangke ay nangangailangan pa ng kalahating oras. Ang shear zone ay kailangang dumaan sa buong batch, at ang oras ng batch ay itinakda sa pamamagitan ng turnover sa halip na sa pamamagitan lamang ng rpm.
Dalawang konklusyon ang sumusunod. Ang dispersion blade ay ang maling tool para sa tunay na paggiling: kung ang mga pangunahing particle ay 0.2 micron at ang mga agglomerates sa tangke ay 20 micron, ang isang may ngipin na disc ay magpapababa sa batch sa halos pangunahing laki at titigil doon. At anumang bagay na pumipigil sa batch na ma-pump lampas sa disc — isang nakasentro na shaft, nawawalang mga baffle, masyadong maliit na libreng likido, mga solidong nalagay sa base — ginagawang isang mamahaling paddle ang isang magandang talim.
Dispersion Blade Geometry: Aling Profile ang Gumagawa ng Aling Trabaho
Para sa parehong lakas ng motor, ang geometry ang magpapasya kung makakakuha ka ng gupit o daloy.
- Saw-tooth disc: isang flat disc na may 8 hanggang 24 na ngipin sa paligid ng rim. Halos lahat ng input energy ay nagiging local shear at napakakaunting nagiging pumping, na kung ano mismo ang kailangan ng basa at agglomerate breakdown.
- Slotted o perforated disc: ang parehong panlabas na profile na may mga butas sa mukha. Ang materyal ay dumadaloy sa disc sa halip na sa paligid nito, lumiliit ang low-shear pocket sa gitna, at 2,000 hanggang 5,000 cP paste ang kumikilos nang mas mahusay kaysa sa solid plate.
- ulo ng rotor-stator: isang may ngipin na rotor sa loob ng slotted stator na may ilang milimetro na puwang. Ito ay gumagawa ng pinakamatinding paggugupit, ngunit sa napakaliit na volume, kaya ang throughput bawat kilowatt ay mas mababa at ang mataas na solids loading ay hindi praktikal.
- Mga propeller at turbine: mga generator ng daloy sa 3 hanggang 8 m/s. Pinagsasama nila at sinuspinde ang mga solido, ngunit hindi nila nasisira ang mga pigment agglomerates sa praktikal na bilis.
Inihahambing ng tsart sa ibaba ang mga profile nang may husay. Ang mga marka ay mga indeks ng oryentasyon, hindi mga sinusukat na halaga.
Paghahambing ng profile: saw-tooth disc vs pitched-blade turbine
Saw-tooth dispersion disc Pitched-blade turbine
Bilis ng Tip at Diameter ng Disc: Ang Dalawang Numero na Nagpapasya sa Kahusayan
Ang bilis ng tip ay katumbas ng pi beses na diameter ng disc at bilis ng pag-ikot. Ang isang 250 mm disc na umiikot sa 1,500 rpm ay tumatakbo sa 19.6 m/s, kumportable sa loob ng dispersing window. Ang isang 150 mm na disc ay nangangailangan ng humigit-kumulang 2,400 rpm upang maabot ang parehong figure, kung kaya't ang mga disc na kulang sa laki sa malalaking tangke ay bihirang maghatid.
Ang mga karaniwang sanggunian sa paghahalo ay naglalagay ng saw-tooth dispersion work sa pagitan ng 18 at 25 m/s. Sa ibaba ng humigit-kumulang 15 m/s, ang mga agglomerates ay nakaligtas sa pass. Sa itaas ng 25 m/s, ang sobrang enerhiya ay kadalasang nagiging init, air entrainment, at mas mabilis na pagkasira ng ngipin kaysa sa mas pinong paggiling.
Karaniwang peripheral speed window ayon sa uri ng agitator (m/s)
Ang mga saklaw ay sumasalamin sa karaniwang kasanayan sa paghahalo ng engineering; kumpirmahin sa pamamagitan ng pagsubok.
Ang pag-scale-up ay sumusunod sa parehong mga numero. Panatilihing pare-pareho ang bilis ng tip kapag ang duty ay dispersion, at panatilihing pare-pareho ang power per unit volume kapag ang duty ay blending o solids suspension. Ang pagkalito sa dalawa ay isang karaniwang dahilan na hindi maaaring kopyahin ang isang pilot batch sa antas ng produksyon.
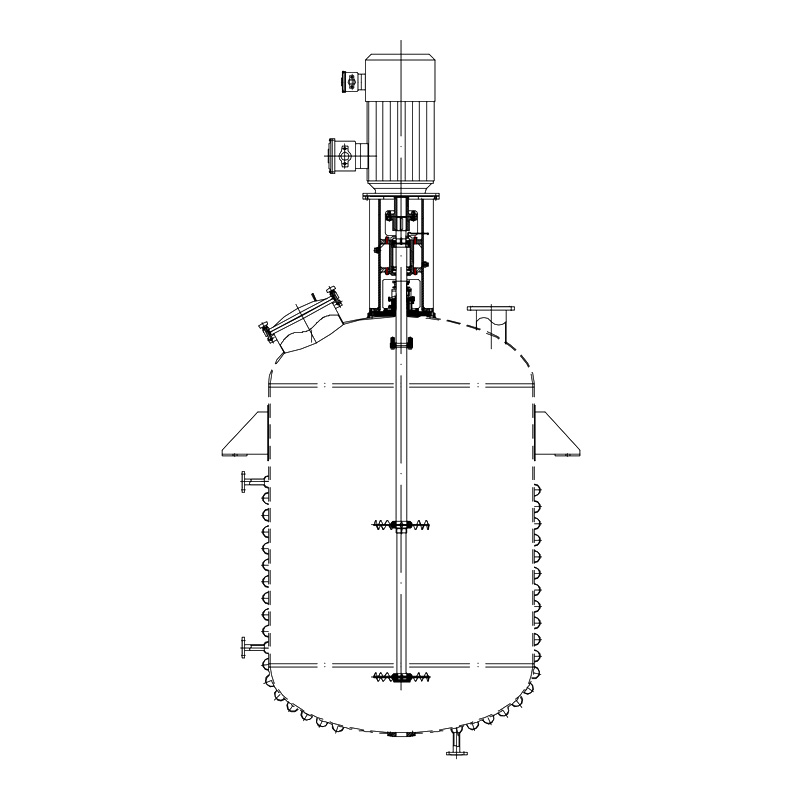 TOPA005 FS1 Series High Speed Disperser Batay sa mga taon ng karanasan at natatanging teknolohiya ni Top at ang paggamit ng advanced na teknolohiya sa pagsukat at pagsusuri, nagdisenyo kami ng mga high-efficiency impeller na may... Tingnan ang Produkto →
Pagtutugma ng Blade sa Lapot at Solids Loading
Pinipili ng lagkit sa temperatura ng proseso, kasama ang paglo-load ng solids, ang hardware. Ang talahanayan sa ibaba ay nagbibigay ng mga praktikal na panimulang punto para sa unang pagsubok.
| Lagkit ng produkto | Uri ng talim | Bilis ng tip | D/T ratio | Karaniwang tungkulin |
|---|---|---|---|---|
| Hanggang 1,000 cP | Saw-tooth disc | 18-25 m/s | 0.30-0.40 | Pigment wetting, solvent coatings, inks |
| 1,000-5,000 cP | Slotted o butas-butas na disc | 15-20 m/s | 0.35-0.50 | Baterya slurry, color pastes, agrochemicals |
| 5,000-20,000 cP | Rotor-stator ulo na may anchor | 12-18 m/s | 0.40-0.60 | Mga pandikit, sealant, makapal na paste |
| Higit sa 20,000 cP | Planetary o ribbon, hindi isang disc | 1-5 m/s | 0.60-0.90 | High-solids pastes, pagmamasa |
Nakalagay ang slurry ng baterya sa gitnang banda: matataas na solid, abrasive na aktibong materyal, at isang slotted na disc na kadalasang mas mahusay sa solid plate dahil patuloy na gumagalaw ang materyal sa mukha ng disc sa halip na sa paligid lamang ng rim. Ang mga halimbawa ng produksyon ay nakolekta sa aming industriya ng baterya ng lithium mga tala ng proyekto.
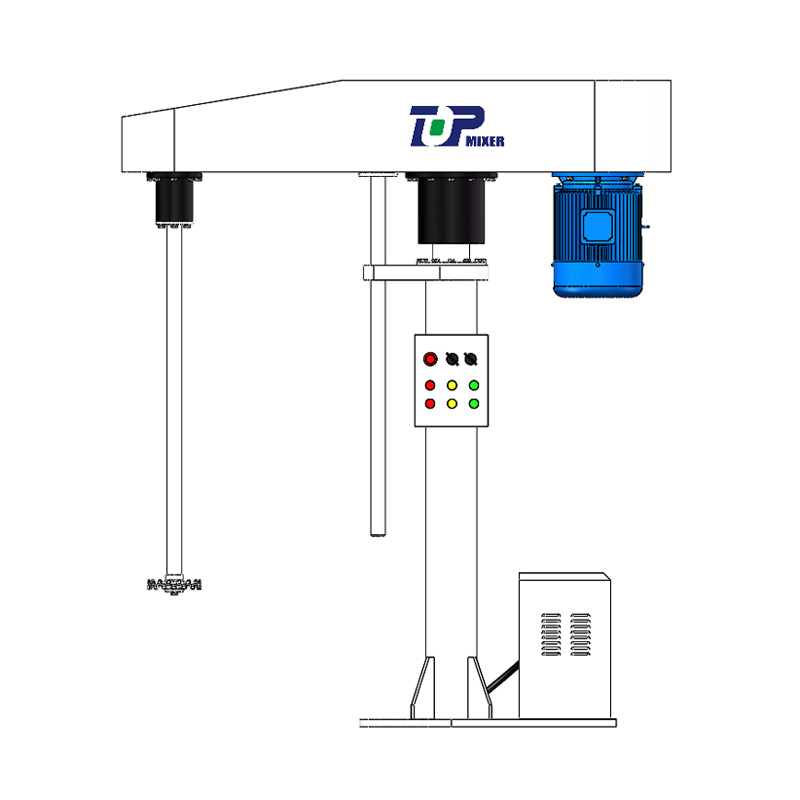 TOPH51 Series FL High Speed Disperser Ang serye ng mga dispersion mixer na ito ay maaaring nilagyan ng may ngipin na dispersion tray para sa high-speed dispersion stirring, o iba't ibang uri ng stirring machine para sa stirring ... Tingnan ang Produkto →
Materyal, Tigas, at Wear Life
Karamihan sa mga pang-industriyang dispersion disc ay gawa sa 304 o 316L na hindi kinakalawang na asero. Nababagay sa mga organikong pigment at tungkulin sa kalinisan. Hindi ito angkop sa rutile titanium dioxide, iron oxide, ceramic fillers, o cathode active material, kung saan ang isang abrasive slurry ay maaaring bilugan ang mga gilid ng ngipin sa loob ng ilang daang oras ng pagpapatakbo.
Para sa abrasive na tungkulin, ang mga opsyon ay pinatigas na martensitic o duplex stainless, isang pinatigas at ground tooth profile, o isang polymer coating kung saan dapat iwasan ang kontaminasyon ng metal. Dalawang maagang babala ng pagsusuot ay isang pino ng giling na umaanod pataas at isang batch na oras na gumagapang. Sukatin ang radius ng gilid ng ngipin sa panahon ng mga naka-iskedyul na pagsasara: kapag umabot na ito sa humigit-kumulang 0.5 hanggang 1 mm, ang lokal na paggugupit na nagsasagawa ng deagglomeration ay halos wala na.
Mahalaga rin ang balanse sa mga bilis na ito. Ang isang disc na tumatakbo sa 20 m/s sa isang overhung shaft ay nagiging imbalance at runout sa vibration, at pagkatapos ay sa seal o bearing failure. Mga supplier na nagmomodelo ng impeller at tangke bago sumipi, gamit Pagsusuri ng daloy ng CFD halimbawa, maaaring ipakita kung saan talaga bumabagsak ang high-shear zone, na mas nakakatulong sa yugto ng pagtutukoy kaysa sa isang nominal na rating ng motor.
 |  |
 |  |
Geometry ng Pag-install: Offset, Mga Baffle, at Taas ng Disc
Ang hardware ay kalahati ng sagot. Ang posisyon ay ang iba pang kalahati.
- Shaft offset: i-mount ang shaft 1/6 hanggang 1/4 ng diameter ng tangke sa gitna. Ang isang nakasentro na baras sa isang hindi nababagabag na tangke ay nagbibigay-daan sa buong batch na umikot kasama ang disc, at ang kamag-anak na bilis na gumagawa ng paggugupit ay gumuho.
- Mga Baffle: isa hanggang apat na patayong plato, bawat isa ay humigit-kumulang isang ikasampu ng lapad ng tangke, i-convert ang pag-ikot sa top-to-bottom turnover.
- Taas ng disc: 0.5 hanggang 1 disc diameter sa itaas ng ilalim ng tangke. Ibinabaon sa ibaba ang disc sa mga naayos na solido; ang mas mataas ay nag-iiwan ng patay na layer sa base.
- Paglubog: hindi bababa sa 1.5 diyametro ng disc sa ibaba ng likidong ibabaw upang limitahan ang vortexing at air entrainment.
- Suporta sa baras: ang mga mahahabang shaft sa bilis na nagkakalat ay nangangailangan ng matatag na bearing o mas maikling overhang, kaya suriin ang kritikal na bilis bago mag-order ng hardware.
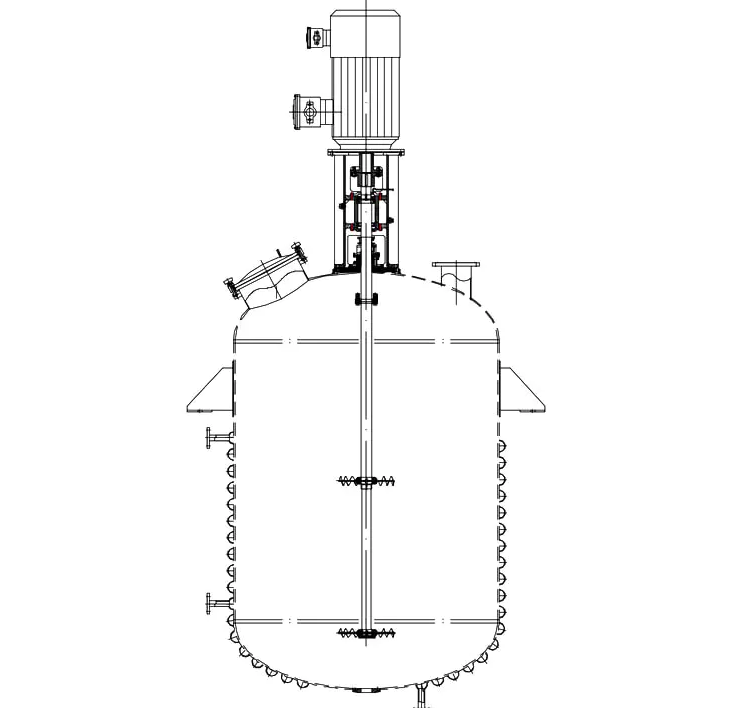
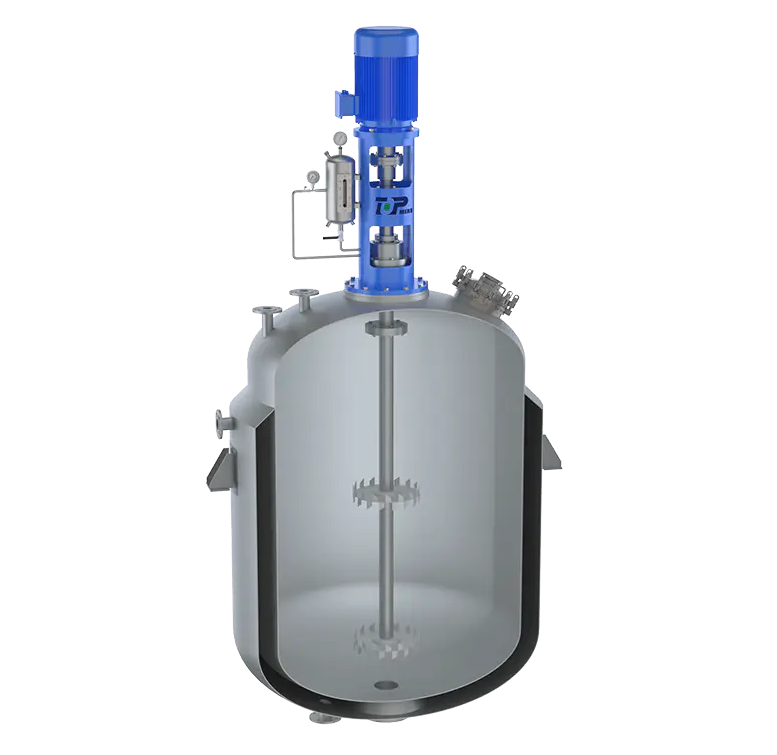
Isometric view: dispersion disc assembly sa tangke
Pagsusuri ng Sintomas: Kapag Natigil ang Pagkapino ng Grind
- Grind stall sa 5 hanggang 6 Hegman na may normal na lagkit: ang bilis ng tip ay masyadong mababa, o ang disc ay maliit ang laki para sa dami ng batch.
- Ang pulbos ay lumulutang at bumubuo ng mga bukol: ang puyo ng tubig ay masyadong mahina, o ang pulbos ay pinakain nang mas mabilis kaysa sa maaari itong mabasa.
- Fine malapit sa dingding, magaspang sa gitna: centered shaft o nawawalang baffles, kaya ang batch ay umiikot sa halip na umikot.
- Ang isang bahagi ng disc ay mas mabilis magsuot: shaft runout o coupling misalignment.
- Bumubula at pagpasok ng hangin: ang bilis ng tip sa itaas 25 m/s, o ang disc na tumatakbong masyadong malapit sa ibabaw ng likido.
Kung saan ang foaming ay nagmumula sa formulation kaysa sa operating point, ang isang defoaming paddle ay maaaring ilagay sa parehong shaft sa itaas ng dispersing disc.
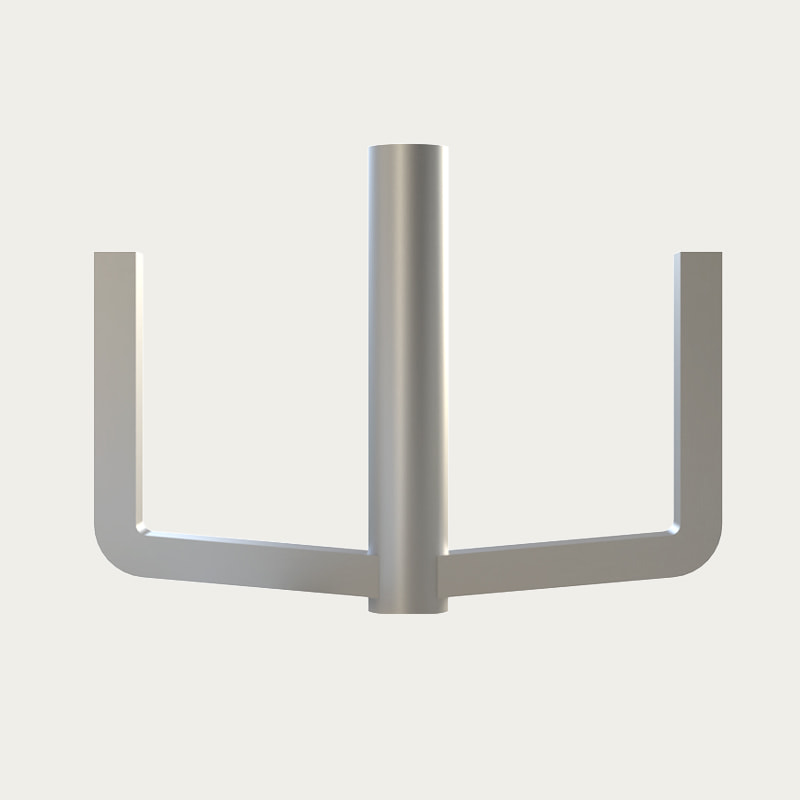
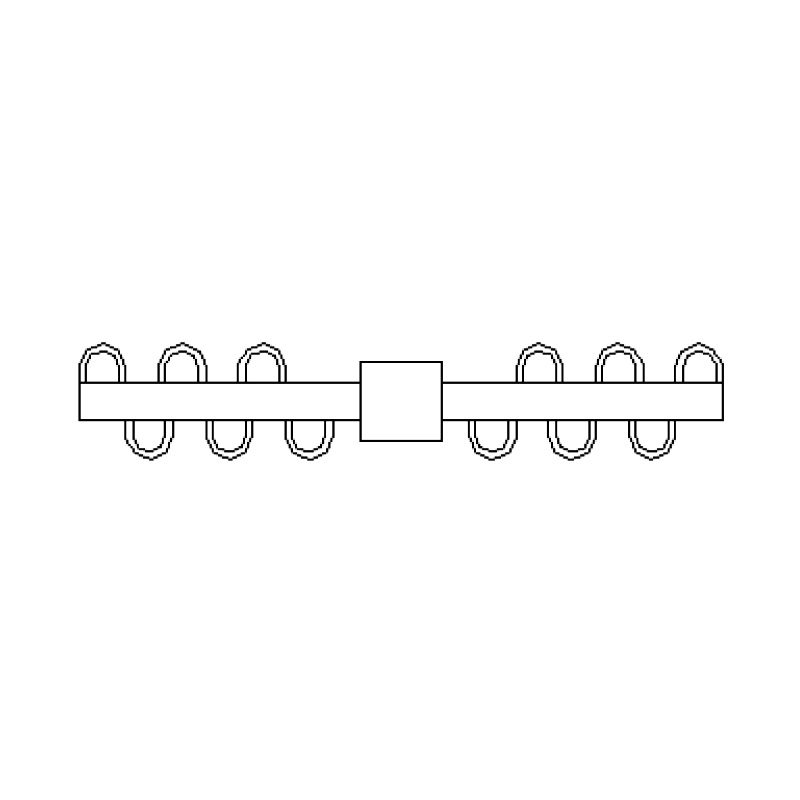 XPJ Defoaming Paddle Defoaming Agitator Ang XPJ defoaming paddle ay isang hugis-U na grid strip ng blade, na mekanikal na sumisira sa medium foam na nabuo habang hinahalo, at pinipigilan ang medium foam., suit... Tingnan ang Produkto →
Isang Maikling Specification Checklist
- Sabihin ang target na fineness ng grind at ang paraan ng pagsubok, hindi lang ang batch time.
- Magbigay ng lagkit sa temperatura ng proseso, naglo-load ng mga solid, at kung ang mga solid ay abrasive.
- Kumpirmahin ang diameter ng tangke, dami ng gumagana, at magagamit na haba ng baras bago ayusin ang diameter ng disc.
- Ayusin ang bilis ng tip para sa dispersion duty at power per volume para sa blending duty, at huwag paghaluin ang dalawa.
- Tukuyin ang materyal ng ngipin, tigas, at mga opsyon sa coating para sa mga produktong nakasasakit o sensitibo sa kontaminasyon.
- Humingi ng oras ng turnover at posisyon ng shear-zone, na mainam na sinusuportahan ng pagmomodelo ng daloy, sa halip na isang rating ng motor lamang.
FAQ ng Dispersion Blade
Sa anong bilis ng tip dapat tumakbo ang isang dispersion blade?
Karamihan sa mga saw-tooth dispersion disc ay tumatakbo sa pagitan ng 18 at 25 m/s sa dulo ng ngipin. Mas mababa sa humigit-kumulang 15 m/s agglomerates ang nakaligtas sa pass; higit sa 25 m/s ang sobrang enerhiya ay kadalasang nagiging init, air entrainment, at pagsusuot.
Ano ang pagkakaiba sa pagitan ng isang dispersion blade at isang mixing propeller?
Ang isang propeller ay gumagalaw ng lakas ng tunog, ang isang dispersion blade ay lumilikha ng lokal na paggugupit. Ang mga propeller sa 3 hanggang 8 m/s ay pinaghalo at sinuspinde ang mga solido, habang ang isang may ngipin na disc sa 18 hanggang 25 m/s ay naghihiwalay. Ang paghahalo ng pigment paste na may propeller ay hindi makakabuti sa pagbabasa ng Hegman.
Aling materyal ang pinakamainam para sa mga nakasasakit na pigment?
Ang 304 o 316L stainless ay mainam para sa mga organic na pigment. Para sa rutile titanium dioxide, iron oxide, ceramic fillers, o cathode active material, pumili ng hardened martensitic o duplex stainless, o isang coated disc kung saan kritikal ang kontaminasyon ng metal.
Paano ko malalaman kapag ang isang dispersion blade ay pagod na?
Panoorin ang kalinisan ng paggiling na umaanod paitaas at ang batch times na gumagapang. Sukatin ang radius ng gilid ng ngipin sa shutdown; sa sandaling umabot ito ng humigit-kumulang 0.5 hanggang 1 mm, ang gupit ay nawala at ang disc ay dapat na muling patalasin o palitan.
Maaari bang hawakan ng isang disc ang parehong basa at pinong pagpapakalat?
Kakayanin nito ang parehong mga yugto sa isang sisidlan kung ang pulbos ay idinagdag sa ilalim ng isang malakas na puyo ng tubig at ang bilis ng tip ay gaganapin malapit sa tuktok ng hanay. Hindi nito mapapalitan ang isang bead mill, dahil ang isang disc ay hindi magbabawas ng mga pangunahing particle na mas mababa sa kanilang pinagsama-samang laki.
Bakit umiinit at bumubula ang isang dispersion batch?
Karaniwan ang bilis ng tip na higit sa 25 m/s, isang disc na masyadong malapit sa ibabaw ng likido, o masyadong maliit na libreng likido. Ibaba ang disc, bawasan ang bilis, o hatiin ang karagdagan sa dalawang yugto.
Karamihan sa mga problema sa pagpapakalat ay lumalabas na mga problema sa geometry. Suriin ang bilis ng tip, diameter ng disc, kondisyon ng ngipin, at posisyon ng talim bago magdagdag ng oras o lakas-kabayo sa batch. Kung ang mga numero ay nangangailangan ng pangalawang opinyon, sinusuri ng aming mga inhinyero ang tank geometry, lagkit ng produkto, at fineness na mga target laban sa hanay ng disperser at babalik nang may konkretong setting para sa pagsubok.


- 118, Chuangye Road, Jieshou Town, Gaoyou City, Yangzhou, Jiangsu Province, China
- [email protected]
- Teleponong de-kable: +86-0510-83383966 +86-0510-83390667
- Telepono: +86-0510-83390667
- G. Chen: +86-18061519769 G. Xu: +86-13706183972
- G. Lu: +86-18915337056
- Link ng Produkto
- Panghalo ng Top-Entry
- Panghalo ng Bottom-Entry
- Side-Entry Mixer
- MAG-SIGN UP
- Mag-sign up upang maging una sa pagtuklas ng pinakabagong balita mula sa Top Intelligent Technology
- Mag-subscribe